 Clirik


Rechercher
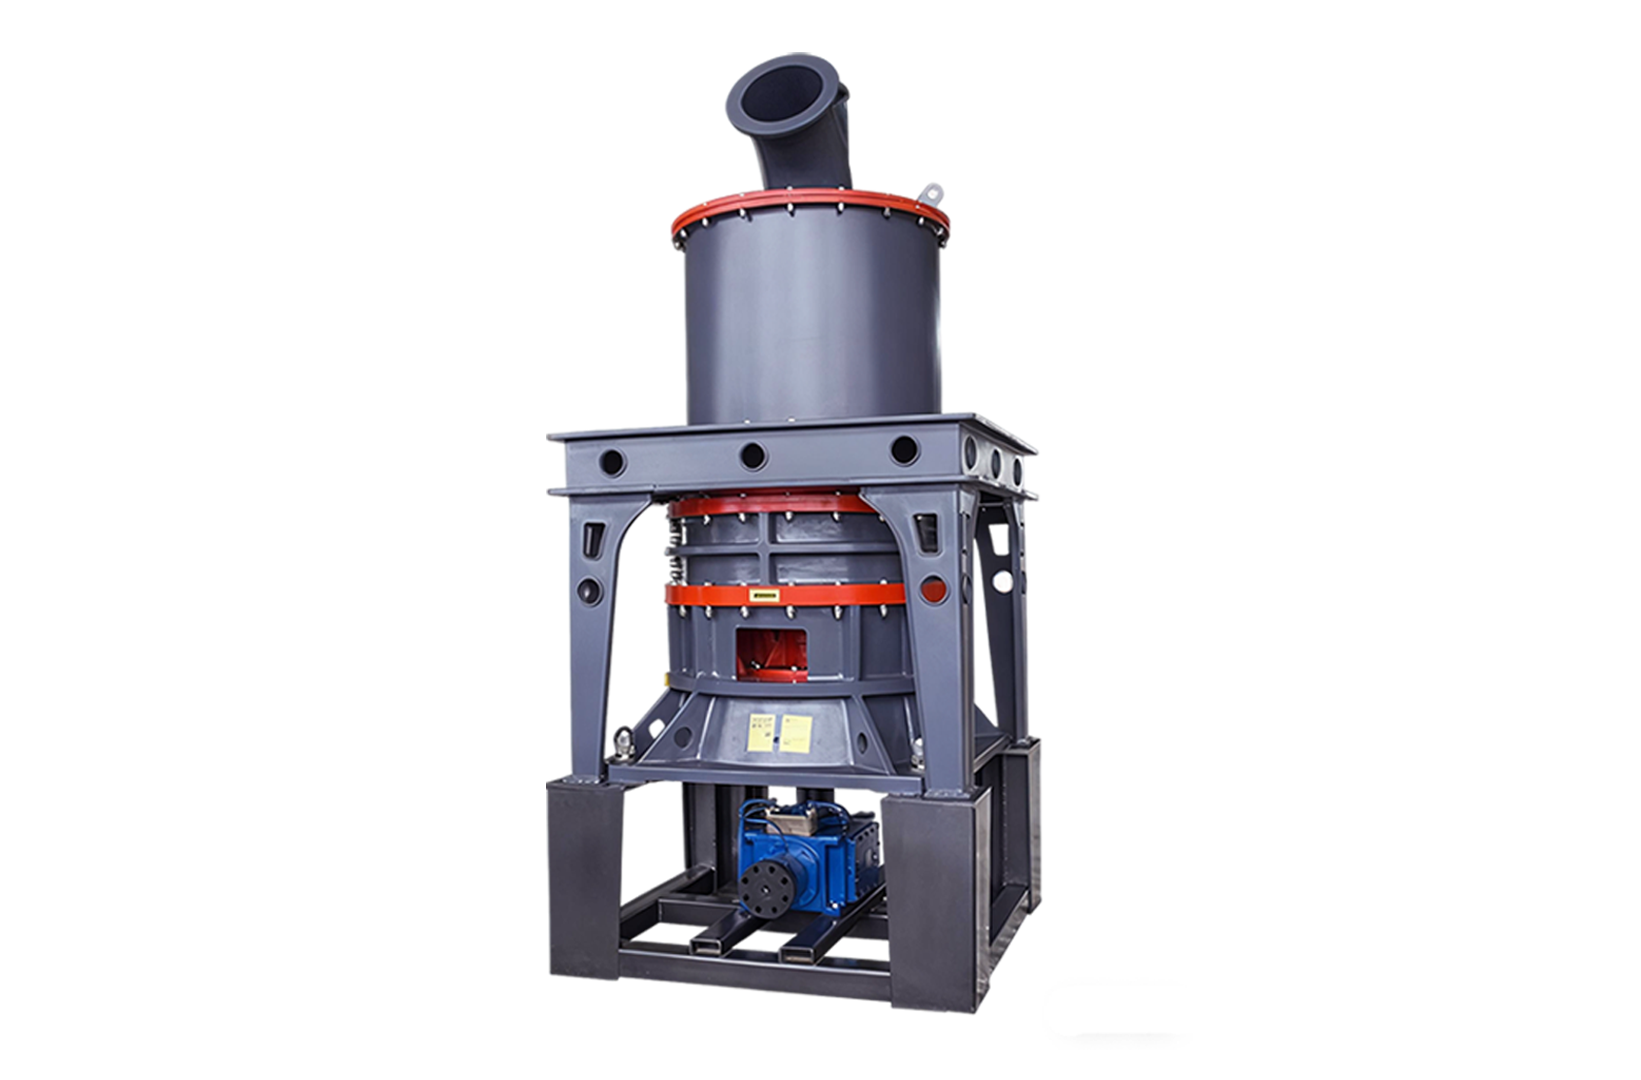
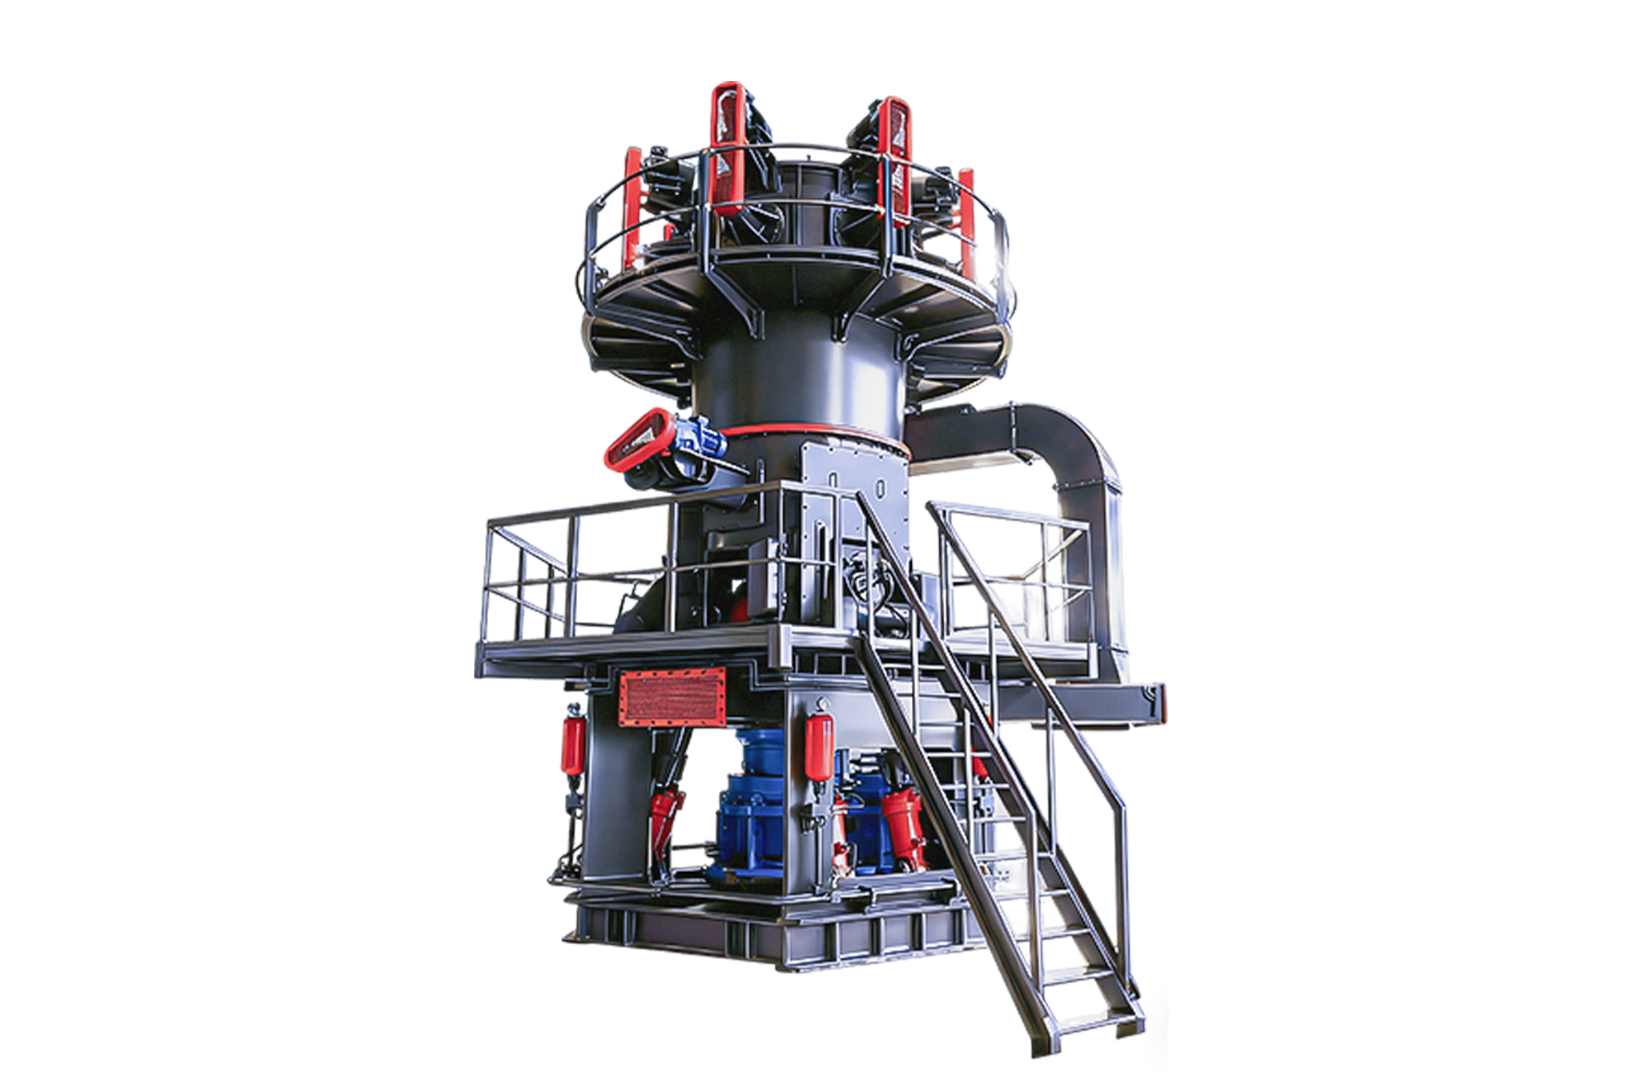
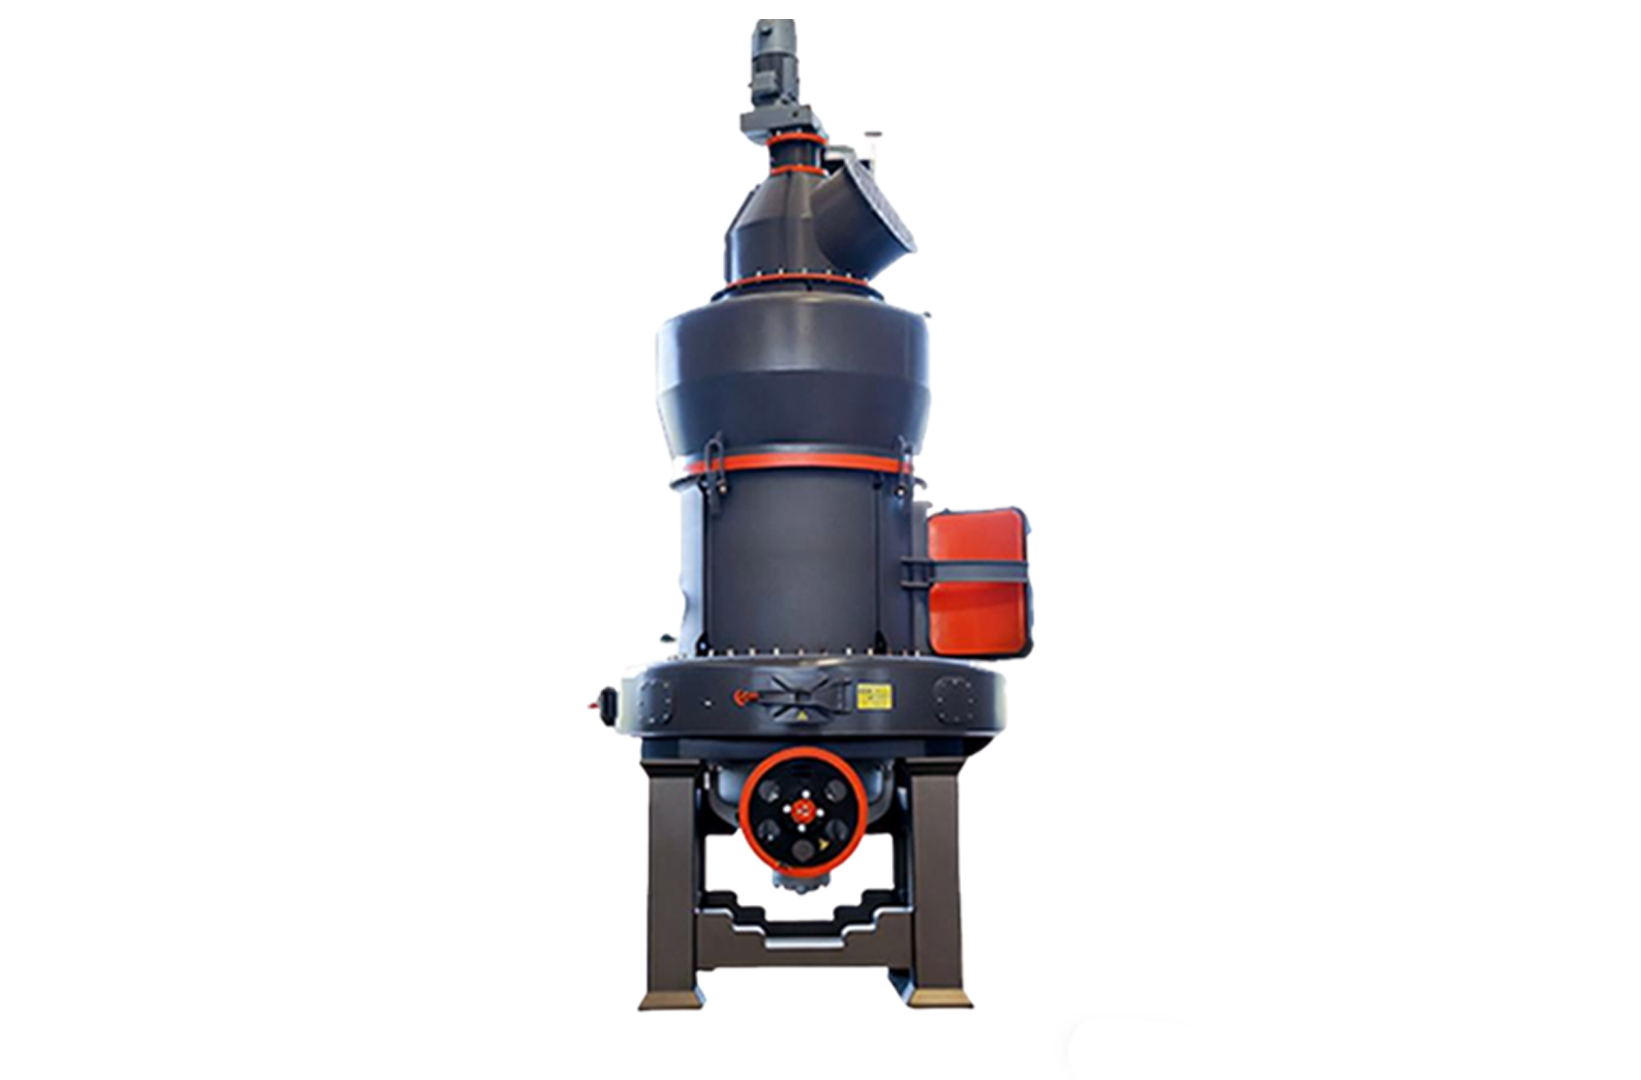
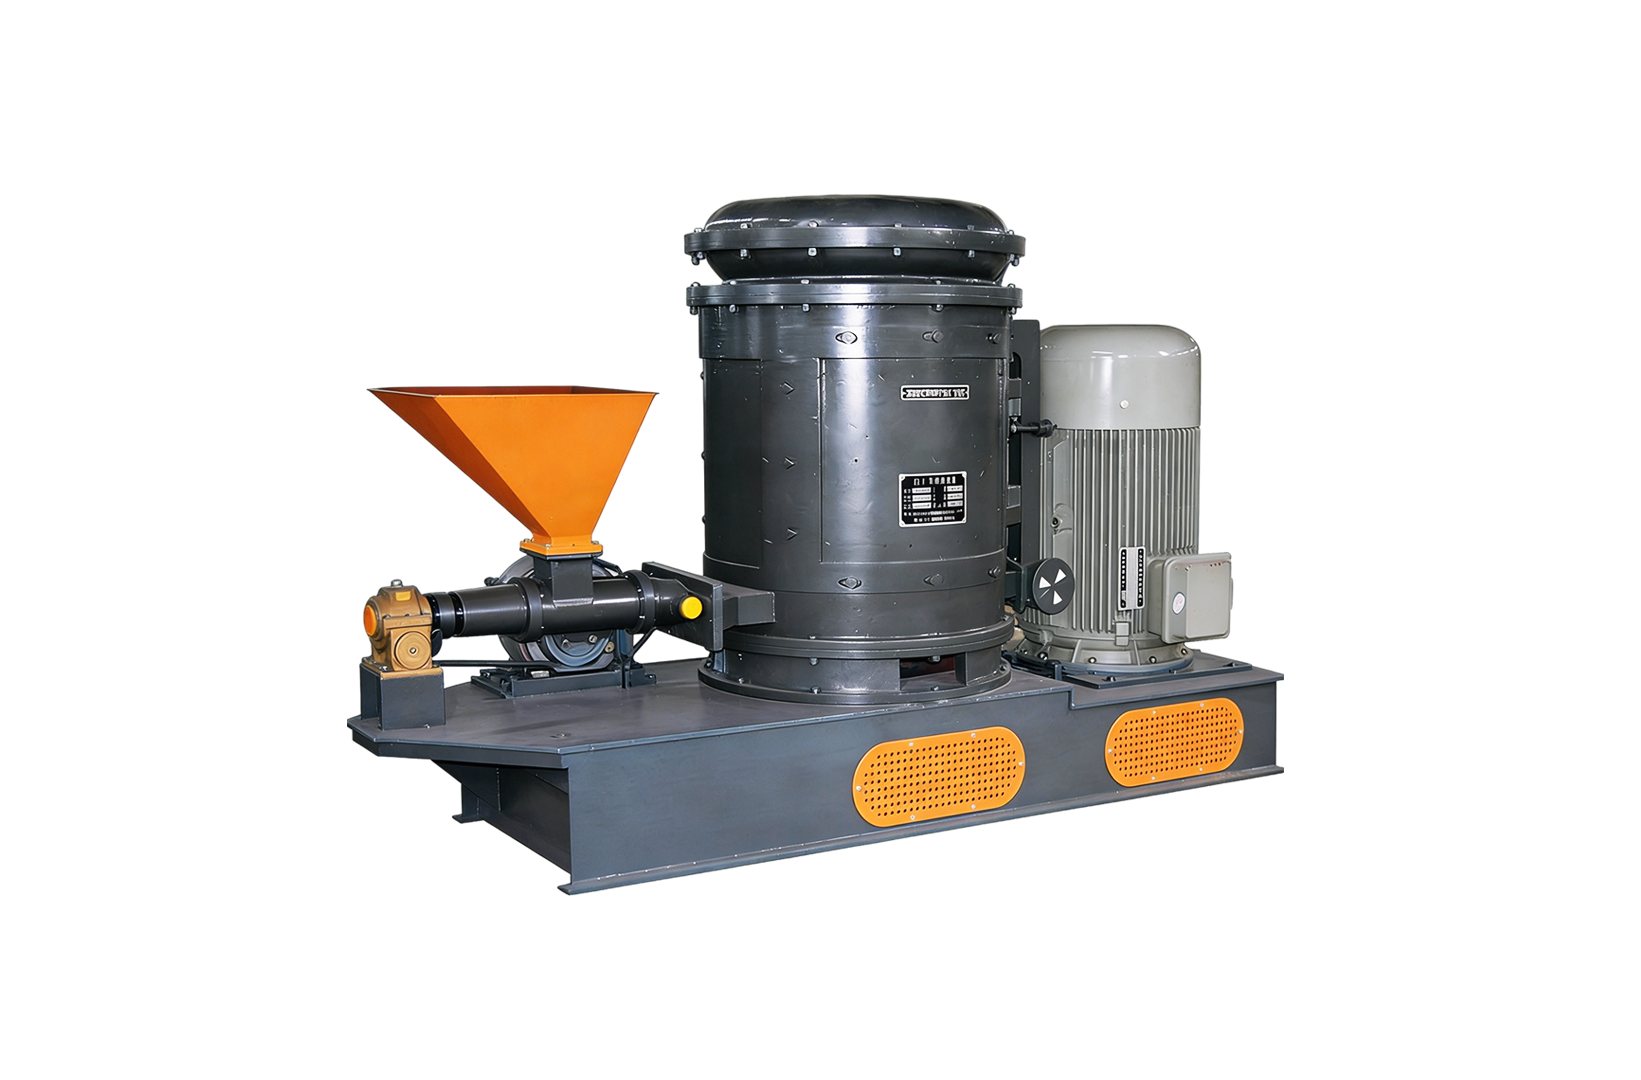
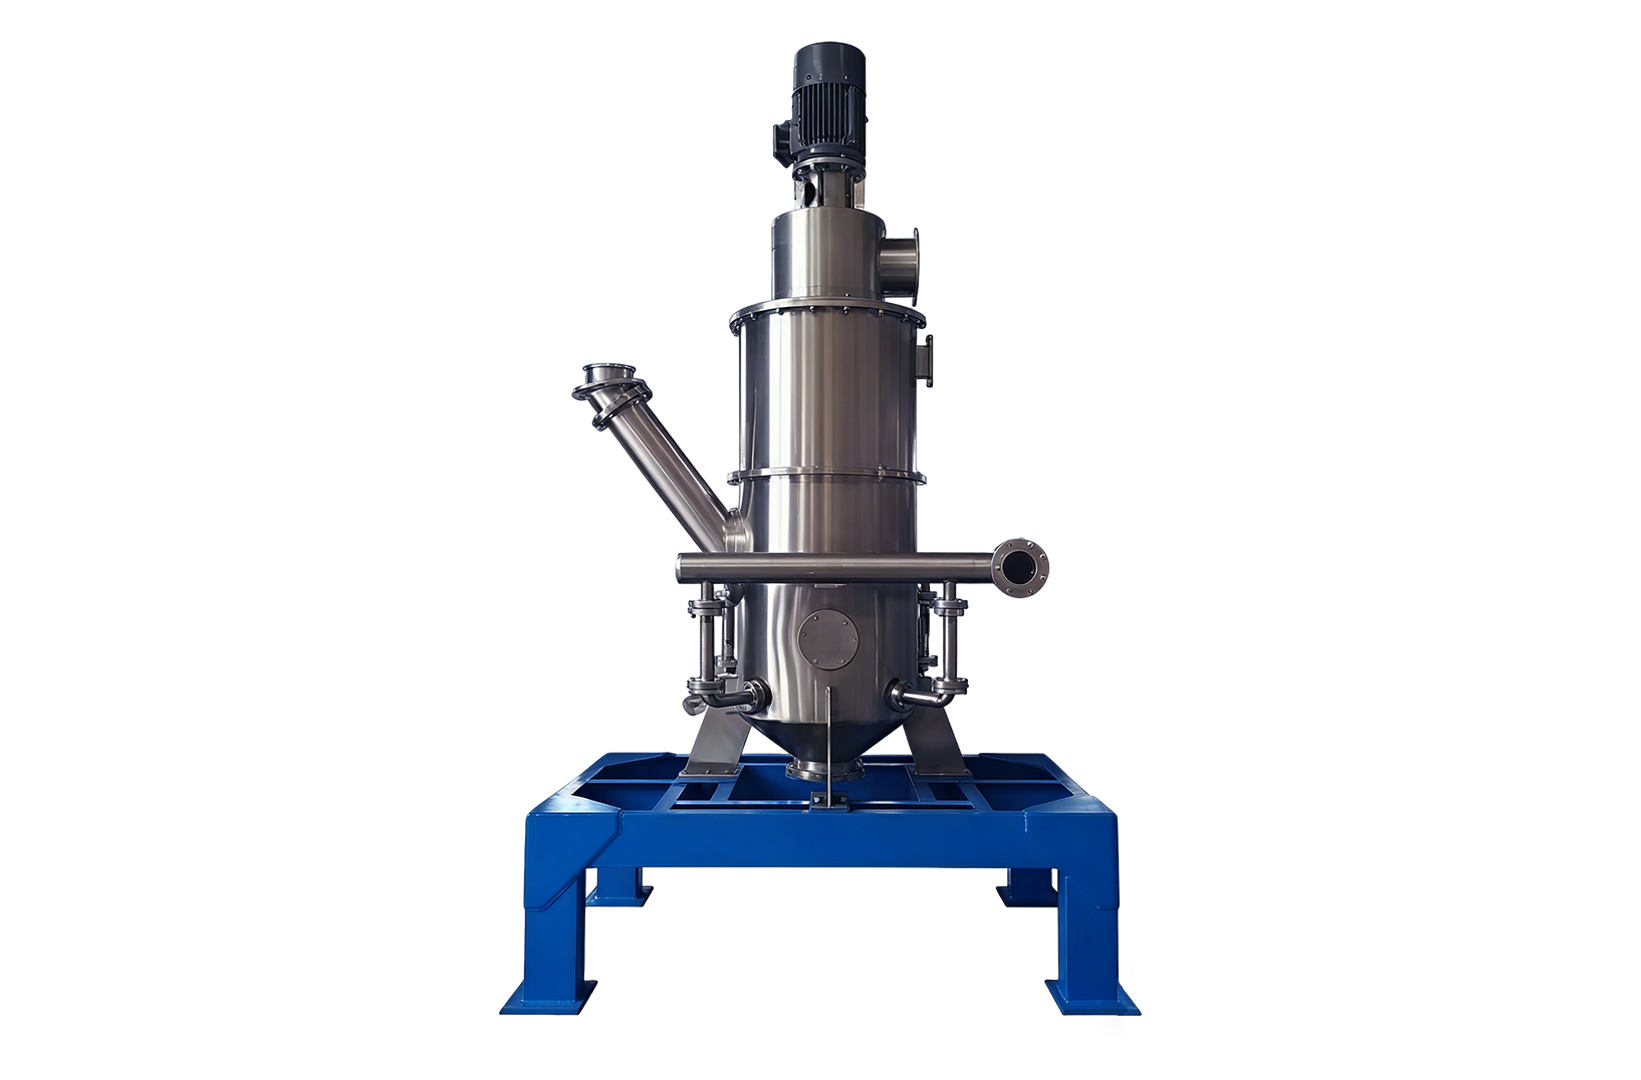
Le broyeur à classification par air (ACM) assure le broyage et la séparation en continu des matériaux en combinant habilement le broyage par impact mécanique et la classification dynamique par flux d’air au sein d’une seule chambre de travail. De manière générale, son principe de fonctionnement repose sur le fait que le disque rotor tournant à grande vitesse propulse le matériau contre la plaque de revêtement du stator et le broie par un impact puissant ; dans le même temps, la roue de classification à vitesse variable intégrée exploite l’interaction entre la force centrifuge et la résistance aérodynamique pour extraire la poudre fine conforme et renvoyer les particules grossières, dont la taille est trop importante, vers la zone de broyage afin de poursuivre le “ recyclage ”.
Si vous rencontrez actuellement un problème lié à un écart dans la distribution granulométrique (PSD), la cause en est probablement une perte de charge statique non détectée. En effet, grâce à la “ technologie de régulation en boucle fermée en temps réel 2026 ” mentionnée ci-dessous, même sans remplacer votre matériel existant, la tolérance de précision des points de classification D97 peut être considérablement réduite par le 12%.
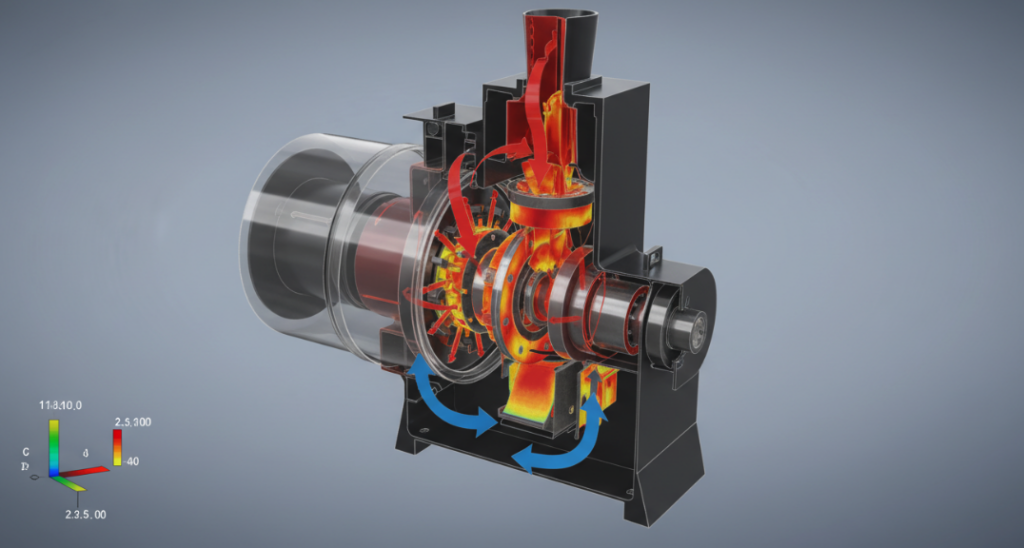
Pour bien comprendre le principe de fonctionnement d'un broyeur à classification par air, il faut diviser l'environnement interne de l'équipement en deux zones thermodynamiques et mécaniques totalement indépendantes. Selon les experts en évaluation des équipements, le rendement de fonctionnement de la machine dépend souvent directement de la “ phase de transition ” entre la zone de broyage inférieure et la zone de classification supérieure.
La vitesse d'impact est le facteur déterminant pour le taux de broyage initial du matériau. Lorsque la matière première est introduite dans le broyeur par voie mécanique ou pneumatique et tombe sur un disque de broyage tournant à grande vitesse, la broche du rotor ou le marteau, dont la vitesse linéaire peut atteindre 90 à 120 m/s, transmet instantanément une énergie cinétique extrêmement élevée aux particules. Le matériau vient alors violemment heurter la chemise fixe ondulée et se brise instantanément sous la double action de l’impact et du frottement. Ensuite, le flux d’air principal aspiré par le dessous du rotor emporte immédiatement ces particules broyées et les propulse directement vers la roue de classification. De plus, cet important flux d’air permet d’absorber la chaleur considérable générée par l’impact mécanique, empêchant ainsi efficacement les matériaux thermosensibles d’être chauffés et détériorés.
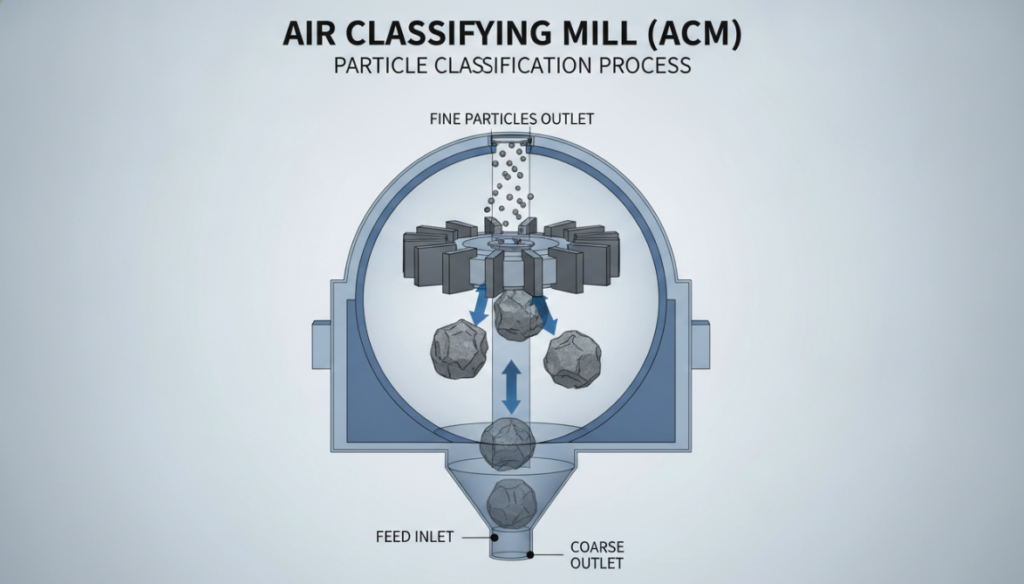
La possibilité d'extraire finalement les particules dépend du “ rapport masse/traînée ” au niveau du bord de la roue de classification. Lorsque le flux d’air chargé de particules s’approche de la roue de classification en rotation, les particules sont soumises simultanément à deux forces opposées : la résistance au flux d’air générée par le ventilateur de tirage induit du système attire violemment les particules vers le centre de la roue, tandis que la force centrifuge générée par la rotation de la roue de classification tente de les repousser vers l’extérieur. Les poudres fines, en raison de leur faible poids, voient leur résistance aérodynamique l'emporter facilement sur la force centrifuge ; elles peuvent ainsi passer sans encombre à travers les ailettes de classification pour rejoindre le système de décharge du cyclone. À l’inverse, les particules grossières ont clairement l’avantage en raison de leur masse importante et de la force centrifuge. Elles sont impitoyablement repoussées par la bague de retenue et retombent dans la trajectoire du rotor pour être à nouveau broyées.
Si vous souhaitez contrôler avec précision la granulométrie maximale (D97) du produit, il ne suffit pas de se fier au réglage de la machine. Il s'agit en effet d'une fonction mathématique impliquant trois variables. À cette fin, l'industrie a mis au point le modèle du triangle mécanique ACD (usure par attrition, force centrifuge, traînée), qui sert à quantifier les limites de fonctionnement de tout équipement ACM.
En pratique, la procédure suivie par les ingénieurs de procédés pour déterminer le point de calibrage optimal est la suivante : commencer par verrouiller le volume d'air total (D) afin de stabiliser le débit du transport pneumatique ; ensuite, en fonction de la vitesse du rotor (A), ajuster avec précision la vitesse de la roue de calibrage (C) ; et enfin, tracer la courbe cible de distribution granulométrique (PSD) idéale.
Tableau : Carbonate de calcium (CaCO₃CaCO3) Données d'essai sur la granulométrie (D50 et D97) pour différentes combinaisons de régime et de débit d'air
Matériau : carbonate de calcium moulu (GCC) | Type de broyeur : broyeur à classification par air (ACM)
| Identifiant du test | Vitesse du classificateur (tr/min) | Débit d'air (CFM) | D50 (μm) | D97 (μm) | Évolution de la taille des particules |
| Test 1 | 2,000 | 150 | 12.5 | 35.0 | Grossier |
| Test 2 | 3,000 | 150 | 8.2 | 22.5 | Moyen |
| Test 3 | 4,000 | 150 | 5.8 | 15.0 | Très bien |
| Test 4 | 5,000 | 150 | 4.1 | 10.5 | Ultra-fin |
| Test n° 5 | 2,000 | 200 | 15.0 | 42.0 | Grossier |
| Test n° 6 | 3,000 | 200 | 10.5 | 28.0 | Moyen |
| Test 7 | 4,000 | 200 | 7.5 | 19.5 | Très bien |
| Test 8 | 5,000 | 200 | 5.2 | 13.5 | Ultra-fin |
Dans le domaine actuel de la fabrication de poudres à haut rendement, le contrôle statique traditionnel des processus a depuis longtemps été abandonné. En 2026, ce que les directeurs techniques de l’usine considèrent comme le “ fonctionnement de base ” est le suivant : le capteur de diffraction laser en ligne est directement connecté en série à la canalisation de transport pneumatique en aval du broyeur. Ces capteurs envoient des données PSD au PLC du broyeur en temps réel, à une fréquence inférieure à la seconde. Dès que le capteur détecte le moindre écart par rapport au seuil D97, l’automate programmeable régule immédiatement le variateur de vitesse de la roue de calibrage. Ce contrôle en boucle fermée a complètement éliminé le délai d’une demi-heure causé par les anciens essais d’échantillonnage en laboratoire, ce qui a non seulement permis d’économiser des tonnes de rebuts, mais aussi de réduire brutalement la consommation d’énergie unitaire de pas moins de 8,5 %.
Des particules grossières apparaissent de manière inexplicable dans le produit fini ? Ne vous précipitez pas pour penser que la machine est en panne, car cela résulte souvent de la dynamique des fluides. De nombreux opérateurs expérimentés se trompent en pensant que les pales de la roue de calibrage sont usées. Mais la véritable cause réside le plus souvent dans “ l’effet Coanda ” qui se produit sur la bague de déviation (Shroud Ring), située juste en dessous de la roue de calibrage. Au fil du temps, ces matières collantes s’agglomèrent sur la bague de guidage fixe, ce qui modifie le profil aérodynamique du flux d’air entrant dans la roue de calibrage. Lorsque le flux d’air est perturbé, la vitesse locale du vent augmente considérablement, ce qui propulse directement les grosses “ particules fantômes “, qui n’ont pas encore été triées, dans le flux du produit final par l’interstice. Vous souhaitez vous débarrasser des problèmes liés à la turbulence de la couche limite ? Vérifiez régulièrement l’écart de la bague de guidage, ou remplacez simplement celle-ci par une bague polie, voire revêtue de Téflon.
Il s'agit principalement de la charge thermique spécifique et de la capacité de transport pneumatique du ventilateur de tirage induit du système. Dès que l'alimentation est trop importante, la chambre de broyage se retrouve “ submergée ” par le matériau, ce qui entraîne une chute brutale de la vitesse interne du flux d'air, qui passe alors en dessous de la valeur critique nécessaire à la suspension du matériau. On observe alors une surtension du courant du moteur, et le broyeur s'arrête immédiatement par manque d'air.
La chaleur générée par le frottement mécanique fait augmenter la température à l'intérieur de la cavité de la machine, ce qui entraîne une diminution de la densité de l'air. Dès que l'air se raréfie, la résistance aérodynamique (c'est-à-dire la “ force de traction ”) diminue. Afin de compenser la déviation provoquée par cet effet thermique et de stabiliser le point de calibrage, l'opérateur doit réduire proportionnellement la vitesse de la roue de calibrage.
Ce paramètre doit être déterminé à partir de la matière première. Même une légère variation de la dureté initiale ou de la teneur en humidité modifie directement le taux de broyage dans la zone d’impact. Si le matériau entrant durcit, la quantité de poudre fine produite par le rotor diminuera naturellement. La roue de classification “ n’a pas de poudre fine à acheminer ”, et l’ensemble de la courbe PSD se décalera inévitablement vers les particules grossières.
Les broches et les revêtements en acier au carbone classique ou en acier inoxydable 304 s'usent rapidement sous l'effet de forts impacts abrasifs. Si vous traitez des matériaux dont la dureté selon l'échelle de Mohs est supérieure à 4, vous devez équiper le rotor et la chemise fixe d’inserts en carbure de tungstène ou en céramique d’alumine ; sinon, non seulement la machine s’usera extrêmement rapidement, mais elle introduira également des impuretés métalliques dans le produit fini et causera une pollution.
Un ACM correctement réglé et en excellent état maintient généralement une perte de charge comprise entre 15 et 25 pouces d'eau entre l'entrée et la sortie du corps du broyeur. Dès que vous constatez que la chute de pression a dépassé les 30 pouces, l'alarme doit se déclencher : cela signifie soit que le sac filtrant du dépoussiéreur en aval est complètement colmaté et obstrué, soit qu'il y a un grave engorgement de matière dans la chambre de broyage.