 Clirik


Rechercher
Pour effectuer un diagnostic complet d'un broyeur à cylindres vertical, il est nécessaire d'examiner conjointement le réducteur et le système hydraulique de ce broyeur. Les anomalies hydrauliques sont la cause principale de la défaillance soudaine et de la mise au rebut des paliers de butée du réducteur. Lorsqu’un accumulateur hydraulique se rompt, le rouleau de broyage se transforme en un marteau de fer rigide, et 100% de la force d’impact mécanique est transmise directement par l’arbre principal au réducteur, ce qui peut détruire les engrenages en quelques heures.
Cessez de démonter ces deux modules pour les réparer. Vous risquez de perdre beaucoup de temps à remplacer la vanne proportionnelle, alors que la véritable cause du problème réside dans un jeu excessif des engrenages ; ou bien vous pourriez vous apprêter à démonter entièrement le réducteur, pour finalement constater que la vessie remplie d'azote a simplement cédé sous la charge. Ce guide se concentre exclusivement sur le dépannage concret sur site et vous fournit la logique de diagnostic qui permet véritablement de rétablir rapidement le fonctionnement des engins de chantier.
La plupart des manuels d'entretien disponibles sur le marché ne valent rien, car ils traitent la mécanique et l'hydraulique comme deux domaines distincts. En cas de panne, appliquez directement la méthode C.R.A.S.H., conçue pour les systèmes à double circuit, afin de procéder à une vérification.
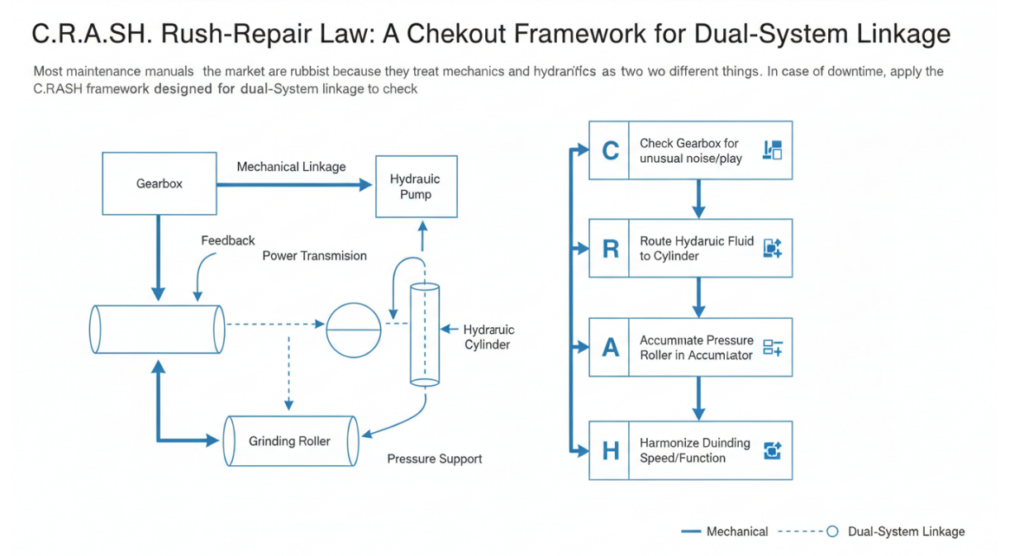
Si le vérin hydraulique n'est pas synchronisé, la force exercée par la tige de traction sera déséquilibrée, ce qui entraînera instantanément une déformation de la bride de sortie du réducteur.
Comparez la fréquence de vibration du réducteur du broyeur à cylindres verticaux avec la fréquence d'impulsion de la pompe hydraulique. Si les pics coïncident, cela indique qu'il y a une résonance croisée (vibration entre systèmes) entre les deux systèmes.
Ne vous fiez pas uniquement au manomètre de pression statique pour mesurer le temps de réponse dynamique de la vessie à azote.
Concentrez-vous sur la différence d'hystérésis (hystérésis) entre la commande électrique et le déplacement réel du tiroir.
Les points chauds présents sur la station d'huile de lubrification ou le réservoir d'huile hydraulique révèlent souvent directement l'emplacement de la soupape de décharge de pression du circuit interne.
Dans les broyeurs à ciment et à scories, un seul arrêt du réducteur correspond souvent à la plus longue période d'immobilisation du mois. Si vous attendez toujours que le détecteur de vibrations déclenche une alarme avant de procéder à l'arrêt, alors autant attendre directement la révision et le remplacement.
Micro-piqûres sur les tuiles de poussée : éliminez ce « tueur invisible »
Le code d'erreur 60% de la révision est dû à l'usure du palier de butée. La cause première réside rarement dans la qualité du babbitt, mais plutôt dans les petits chocs répétés résultant de la rupture du film d'huile hydrodynamique. Lorsque le système hydraulique du broyeur à rouleaux vertical ne parvient pas à amortir les fluctuations du lit de matière, le palier de butée absorbe toute l'énergie cinétique.
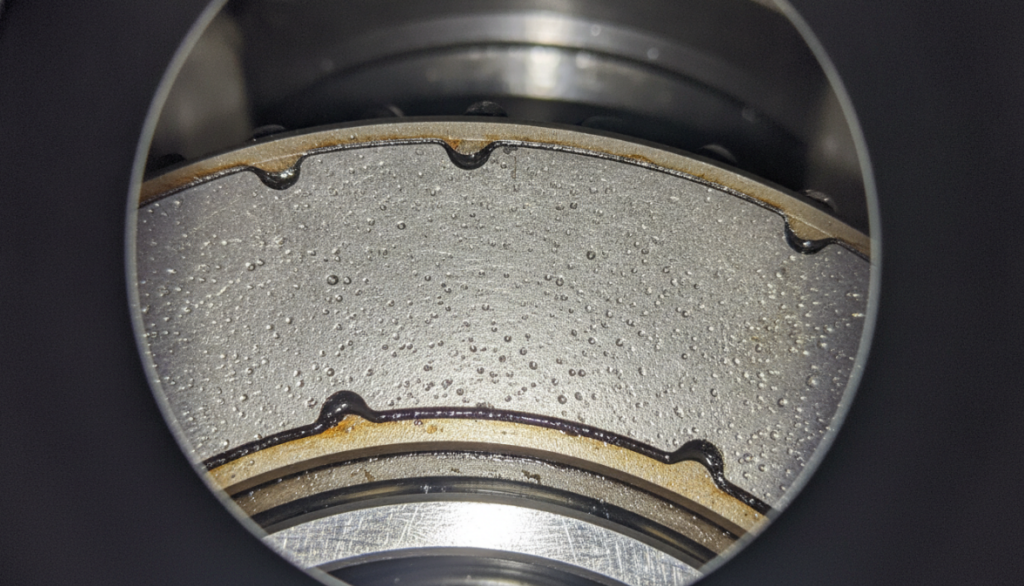
Avant de démonter le corps du boîtier principal, inspectez le patin de butée à l’aide d’un endoscope industriel. Recherchez des taches sombres ressemblant à du givre blanc sur la surface métallique. Si vous constatez une corrosion par micro-piqûres, prélevez immédiatement des échantillons d’huile et vérifiez si les particules de fer et de cuivre dépassent 50 ppm. Comment y remédier rapidement ? Augmentez directement le débit d’huile de lubrification ISO VG 320 vers la zone de la butée de poussée de 15%, tout en surveillant de près le refroidisseur d’huile de lubrification. La température d’alimentation en huile doit être maintenue à tout prix en dessous de 45 °C.
Dès que la valeur de vibration à la fréquence 2X (double fréquence) augmente brusquement, vérifiez immédiatement le désalignement de l'engrenage conique. Le couple élevé développé par le moteur et la variation brutale de la profondeur du lit de matière vont brusquement faire sortir l'arbre d'entrée de sa position de centrage axial.
Ne comptez pas ajouter ou retirer des joints d’étanchéité en vous basant uniquement sur les points de contact statiques entre les dents. Cela n’est absolument pas autorisé après la mise en charge. Le jeu réel est mesuré en trois positions différentes, espacées de 120 degrés sur la circonférence de l’engrenage, à l’aide de la méthode de pression par fil de référence. Pour un réducteur de broyeur vertical standard de 3 000 kW, le jeu doit être maintenu entre 0,8 mm et 1,2 mm. Si les mesures ne se situent pas dans cette plage, réglez immédiatement le manchon de palier excentrique, sans hésiter.
Réparation d'urgence du système hydraulique d'un broyeur à rouleaux vertical : rétablissement de l'angle mort de la pression de broyage
Le système hydraulique détermine directement le rendement du broyeur. Si la pression 1 baisse ou fait un bond, le rendement tombe immédiatement à zéro.
Dès que l'huile hydraulique est encrassée, la vanne d'inversion proportionnelle se bloque et le rouleau de broyage fonctionne avec un temps de retard équivalent à un demi-temps, comme s'il était ivre. La salle de contrôle centrale se plaint généralement que la pression de broyage réelle accuse toujours un retard de plusieurs secondes par rapport à la valeur réglée.
| Code d'erreur | Description du dysfonctionnement / Cause | Fluctuation de tension du LVDT | Hystérésis / Temps de retard | Symptômes observables |
| HYD-000 | Fonctionnement normal (huile propre) | < ±0,05 V | < 0,2 s | Réponse rapide ; la pression de meulage réelle correspond en temps réel à la valeur réglée. |
| HYD-102 | Légère contamination par l'huile | de ±0,1 V à ±0,3 V | 0,5 s – 1,5 s | Légère latence dans le fonctionnement du rouleau de broyage ; légère erreur de suivi de la pression. |
| HYD-104 | Blocage du tiroir d'une vanne proportionnelle | de ±0,5 V à ±1,5 V (Irrégulier) | 2,0 s – 5,0 s | “Mouvement des rouleaux ” saccadé » ou lent ; la salle de contrôle centrale signale un retard important de la pression. |
| HYD-201 | Usure mécanique du noyau du LVDT | Dérive lente et continue | > 3,0 s | Pression de meulage instable ; le système effectue des corrections continues mais différées. |
| HYD-305 | Faiblesse des solénoïdes proportionnels | La production recule de 10 à 151 TP3T | 1,0 s – 2,5 s | Ralentissement progressif du temps de réponse des rouleaux en fonctionnement continu. |
| HYD-404 | Perte de signal LVDT / Rupture de câble | 0 V ou > 10 V (Hors de portée) | N/A | Perte totale du contrôle en boucle fermée ; déclenchement du verrouillage du système (arrêt d'urgence). |
Quel que soit l’automate programmable, la vanne proportionnelle est directement pilotée par un générateur de signal 4-20 mA. Surveillez attentivement la tension de rétroaction provenant du capteur LVDT. Si la tension présente des à-coups au lieu d’augmenter en douceur, cela signifie que le film de peinture ou des dépôts ont bloqué le clapet de la vanne. Débranchez la vanne, rincez soigneusement le bloc de vannes avec un produit de nettoyage spécifique, puis améliorez immédiatement la précision de filtration du circuit de circulation externe (boucle en rein) du système pour atteindre une finesse absolue de 3 microns.
Les ingénieurs hydrauliques travaillant sur site sont les plus susceptibles de tomber dans le piège de la “ fausse surpression ». Ils ont jeté un coup d'œil au manomètre indiquant 120 bars et ont supposé sans autre que l'accumulateur fonctionnait correctement.
En effet, dès que le réservoir souple se rompt, l’huile hydraulique sous haute pression reflue dans la chambre d’admission. Le manomètre indique toujours la pression du système, mais l’effet tampon élastique du gaz a disparu, et l’ensemble de la station hydraulique s’est transformé en un bloc de fer rigide. Comment vérifier cela ? Effectuez un test rapide de décompression. Arrêtez la pompe hydraulique et ouvrez la vanne de purge. Si la pression du système chute de 120 bars à 0 en moins de 2 secondes, cela signifie que votre coussin gonflable à azote est déjà rempli d’huile. Remplacez rapidement le sac souple, puis rechargez-le avec de l’azote sec jusqu’à 60% de la pression de service maximale (et non pas à un point précis).
Se contenter de lire le manuel théorique ne vous servira qu'à perdre votre temps. Nous avons mis en œuvre la méthode C.R.A.S.H. dans une grande cimenterie de type clinker qui souffrait de dommages récurrents au niveau des engrenages planétaires.
L'usine a connu trois pannes de la roue solaire en deux ans. Nous avons installé simultanément le capteur haute fréquence sur la tige hydraulique et le réducteur du système hydraulique du broyeur à rouleaux vertical, ce qui nous a permis de détecter un danger latent majeur. À une pression de broyage de 85 bars, une soupape de décharge légèrement grippée a provoqué une pulsation hydraulique de 15 Hz. Par coïncidence, cette fréquence de 15 Hz correspondait exactement à la fréquence de résonance naturelle de l'engrenage planétaire du deuxième étage du réducteur. La solution est extrêmement simple : nous avons remplacé la soupape de décharge standard par une soupape d'amortissement à cartouche à réponse ultra-rapide, et la pulsation hydraulique a disparu instantanément. Au cours des 28 derniers mois, aucune anomalie n'a été constatée au niveau du réducteur de cette usine.
La température optimale du bain d'huile doit être maintenue entre 50 °C et 60 °C. Dès qu'elle dépasse 70 °C, la viscosité de l'huile pour engrenages chute en dessous du seuil de sécurité requis pour la lubrification hydrodynamique, et les surfaces de contact des engrenages subissent immédiatement un frottement métal contre métal.
Une chute de pression intermittente est généralement due à un écoulement d'huile au niveau du joint du vérin hydraulique, ou au fait que la soupape de décharge du système principal est sur le point de céder. Utilisez un pistolet de mesure de température infrarouge pour scanner la surface du corps du vérin à la recherche de points chauds localisés. Les fuites internes et les frottements génèrent des points de température élevés très visibles.
En fonction de la charge de fonctionnement de l'équipement, la pression de précharge d'azote doit être mesurée tous les 3 à 6 mois. Si la pression baisse de plus de 10%, cela signifie que la vessie est perméable ou que la valve de gonflage présente une fuite. Il faut alors regonfler immédiatement, sinon le rouleau de broyage perdra complètement son amortissement lorsqu’il rebondira sur le lit de matière.
Tout à fait. Sans l'amortisseur hydraulique n° 1, le rouleau de broyage se transforme en un marteau pesant plusieurs tonnes. À chaque fois que le matériau présent sur le disque de broyage rebondit, l'onde de choc dévastatrice s'abat directement sur la plaquette de butée du réducteur, le long de l'arbre principal, ce qui réduit considérablement la durée de vie de l'équipement.
Les vibrations de l'arbre d'entrée sont généralement dues à l'une des trois causes suivantes : l'usure de l'accouplement élastique, un désalignement entre le moteur et le réducteur, ou la formation de piqûres sur le pignon conique du premier étage. Ne vous précipitez pas pour ouvrir le regard d'inspection du réducteur ; procédez d'abord à un alignement laser du moteur, puis vérifiez si le bloc élastique de l'accouplement a été réduit en morceaux.