 كليريك


بحث
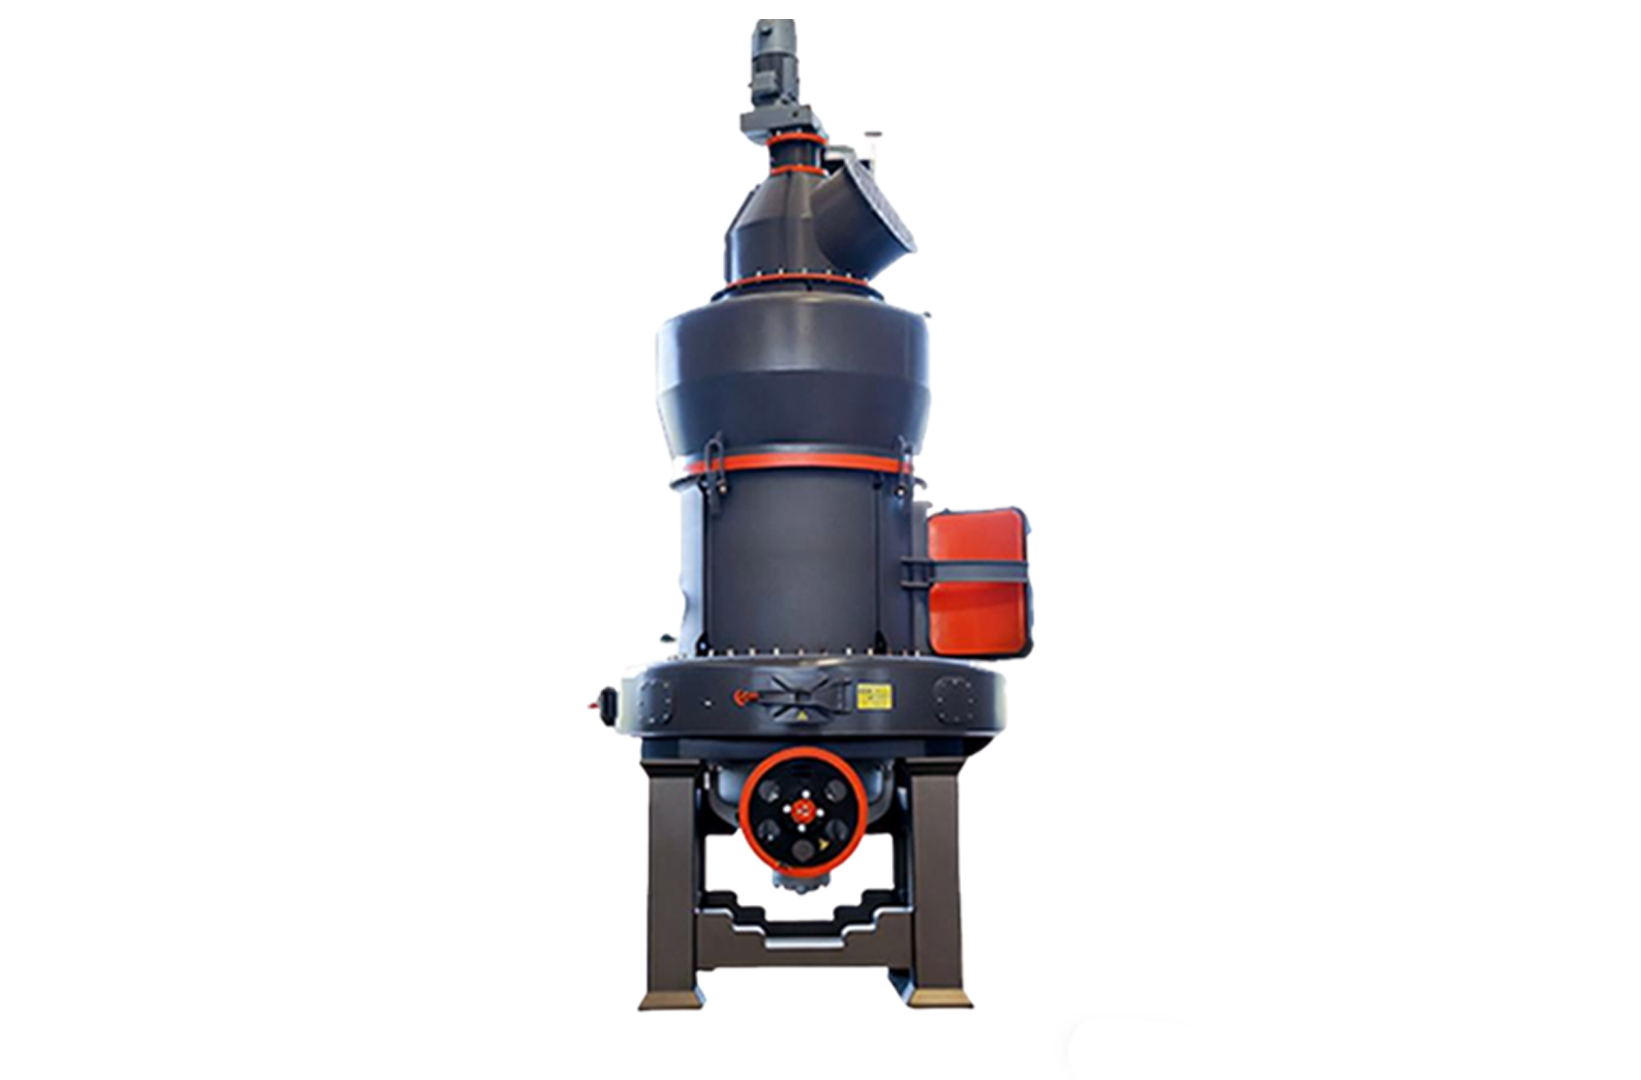
تعتمد مطحنة رايموند على تقنية الدوران بالطرد المركزي وتصنيف تدفق الهواء الديناميكي لطحن الخامات غير المعدنية إلى جسيمات دقيقة تتراوح بين 80 و400 شبكة. إذا كانت مطحنة رايموند الخاصة بك لا تزال تستخدم الإعدادات الافتراضية للمصنع التي تعود إلى عشر سنوات مضت، فإنها تهدر آلاف الدولارات في فواتير الكهرباء كل شهر. في عام 2026، سيتعين على مديري المصانع مواجهة هدف صعب: فمعايير استهلاك الطاقة الصارمة تجبرنا على تحقيق معايرة دقيقة للغاية لتدفق الهواء وضبط ديناميكي للمصنف. وفيما يلي، سأستخدم معايير الهندسة المتطورة لأعلمكم كيفية تحسين دائرة الطحن، وتقليل استهلاك الطاقة بشكل كبير، ومضاعفة عمر الأجزاء الأساسية المعرضة للتآكل بشكل مباشر.
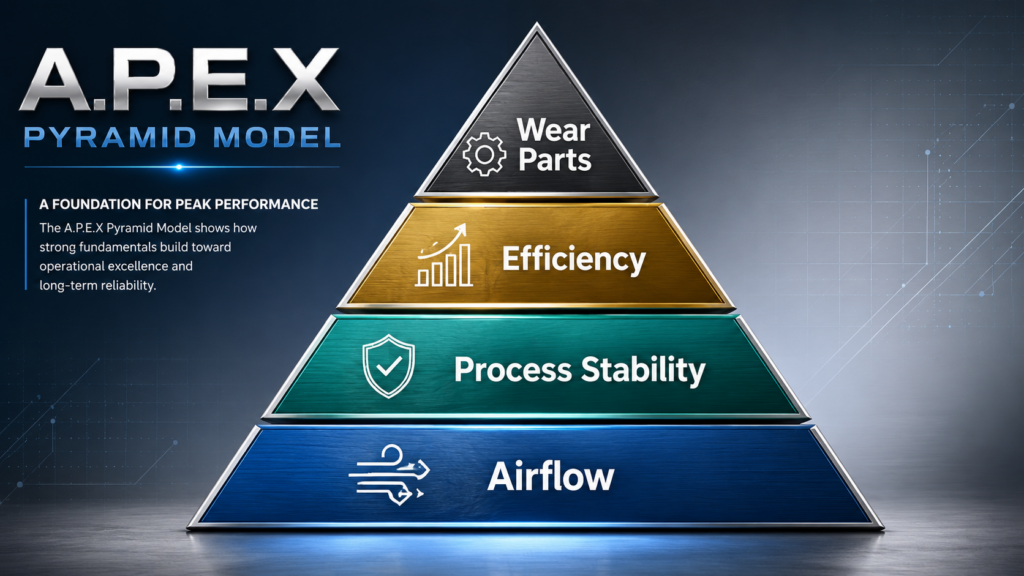
يستبدل نموذج A.P.E.X. التخمينات التجريبية العشوائية مباشرةً ببيانات إنتاج قابلة للقياس الكمي. ويعتمد المهندسون المقيمون على هذا الإطار المكون من أربع خطوات لتحديد الأسباب الجذرية لانخفاض الإنتاج وارتفاع استهلاك الطاقة. نقسم كفاءة الطحن إلى أربعة أبعاد أساسية: ديناميكيات تدفق الهواء (Airflow)، وتصنيف الجسيمات (Particle)، والتحكم في استهلاك الطاقة (Energy)، وإدارة قطع الغيار القابلة للاستهلاك (eXpendable).
تحدد سرعة المروحة بشكل مباشر الناتج النهائي. فعدم كفاية حجم الهواء سيؤدي إلى سحق المادة داخل حجرة الطحن، مما يتسبب في حدوث دوران ميت مصحوب بارتفاع درجة الحرارة. أما حجم الهواء الزائد فسيؤدي إلى دفع الجسيمات الكبيرة من المسحوق الخشن عبر المصنف وتلويث مستودع المنتج النهائي. يجب ضبط معلمات محول التردد (VFD) للمروحة الرئيسية بشكل مباشر وفقًا للثقل النوعي للخام المستهدف.
تحدد سرعة جهاز الفرز درجة دقة الشبكة. فالسرعة العالية ستدفع الجسيمات الكبيرة إلى العودة إلى منطقة الطحن. ويجب على المشغل الحفاظ على التزامن التام بين سرعة جهاز الفرز وحجم الهواء الذي تضخه المروحة، وذلك للحفاظ على استقرار الضغط السلبي للنظام. وبمجرد حدوث عدم توافق بينهما، سيؤدي جهاز 100% إلى انسداد أنبوب التفريغ تمامًا.
يحدد استهلاك الكهرباء بالطن (كيلوواط/ساعة لكل طن) صافي ربحك. إن تشغيل المعدات دون معدل التغذية الأمثل يعني إهدار الطاقة الكهربائية الأساسية. يتراوح حمل المحرك الرئيسي بين 85% و90% من التيار المقنن، وهو الخط القياسي الوحيد لتحقيق أقصى فوائد اقتصادية من المعدات.
يعتمد معدل تآكل حلقة الطحن وأسطوانة الطحن على صلابة الخام وقوة الطرد المركزي. ويجب أن يتوافق ضغط الزنبرك مع مواصفات الشركة المصنعة الأصلية (OEM). فالزيادة العشوائية في الضغط لن تؤدي إلى تحسين درجة النعومة على الإطلاق، بل ستؤدي مباشرةً إلى تشقق مجموعة الأسطوانة وتسريع إجهاد المعدن.
يختلف منطق تشغيل مطحنة ريموند الحديثة اختلافًا كبيرًا عن المعدات التي كانت مستخدمة قبل عشر سنوات. ويؤثر الاختلاف بين الأجيال في تكوين الأجهزة تأثيرًا مباشرًا على ربحية المصنع.
لقد قضت مستشعرات الاهتزاز منذ فترة طويلة على طريقة الاستماع اليدوي التقليدية. فاعتمادًا على سمع العمال لتقييم الحمل الداخلي للمطحنة، كان حجم التغذية يتقلب دائمًا بين المرتفع والمنخفض. وأصبح من الضروري الآن تركيب مسبار اهتزاز على مقعد المحمل الرئيسي، وربط البيانات في الوقت الفعلي مباشرةً بخزانة التحكم PLC. تقوم وحدة التغذية الأوتوماتيكية بمتابعة البيانات لإجراء تعديلات في غضون أجزاء من الألف من الثانية، مما يقضي تمامًا على فترات التباطؤ وإيقاف تشغيل الماكينة بشكل مفاجئ.
لقد تفوقت أداءات مقاومة التآكل التي تتمتع بها بكرات الطحن المصنوعة من الحديد الزهر عالي الكروم بشكل كبير على أداء الفولاذ التقليدي عالي المانغانيز. عند معالجة الباريت، وهو نوع من الخامات عالية الكشط، فإن أسطوانات الطحن العادية تصبح غير صالحة للاستخدام في غضون بضعة أسابيع. وبالاستعاضة المباشرة عن الملحقات بملحقات من سبيكة عالية الكروم ذات صلابة تبلغ 65HRC، يمكن إطالة متوسط وقت التشغيل دون أعطال (MTBF) للمعدات بشكل كبير بمقدار 45%.
غالبًا ما يخطئ المهندسون الميدانيون في تشخيص الأعطال الميكانيكية في دائرة الطحن. تجنب المزيد من “الصداع” وتحقق فورًا من الأخطاء الثلاثة الأساسية التالية في الإعدادات.
سيؤدي تسرب الهواء من النوع 5% في قاع مجمع الفرازة الحلزونية إلى انخفاض حاد ومباشر في معدل تجميع المنتج النهائي بنسبة 15%. وعندما ينخفض الإنتاج بمقدار 1، يميل المشغل عادةً إلى إلقاء اللوم على المروحة، في حين أن السبب الحقيقي هو أن الهواء الخارجي يدمر الفراغ الداخلي للفرازة الحلزونية. استغل فترة الصيانة أثناء التوقف عن العمل، وقم على الفور بإجراء اختبار دخان شامل (Smoke Test) على جميع الوصلات الحافية وصمامات التفريغ، وقم بسد كل نقطة تسرب هواء صغيرة باستخدام هلام السيليكا الصناعي.
زيادة ضغط الزنبرك لا تعني الحصول على مسحوق أنعم. يحاول العديد من المشغلين بذل قصارى جهدهم لتشديد مجموعة أسطوانات الطحن من أجل زيادة الإنتاج، وهو ما لن يؤدي إلا إلى إجهاد موضعي لحلقة الطحن واهتزاز رأسي شديد. يتم ضبط الشد بدقة على القيمة المحددة من قبل الشركة المصنعة الأصلية (OEM)؛ وفي حالة معالجة المعادن اللينة مثل الجبس أو التلك، يتم تخفيضه بمقدار 2% بناءً على هذه القيمة.
إذا تم إدخال مواد علفية تحتوي على نسبة رطوبة تزيد عن 6% إلى الآلة، فسوف يتحول المسحوق على الفور إلى طبقة سميكة من العجينة الطينية على حلقة الطحن. وعندئذٍ ستنزلق أسطوانة الطحن على طبقة المواد، مما يؤدي إلى فقدان القدرة على الطحن تمامًا. إذا كان مصنعك يقع في منطقة ذات رطوبة عالية، فقم إما بتجفيف المواد الخام جيدًا قبل تغذيتها، أو قم بتركيب نظام إدخال الهواء الساخن مباشرةً على دائرة المروحة الرئيسية.
| الأعراض | السبب الجذري | التصحيح الهندسي لعام 2026 |
| انخفاض مفاجئ بمقدار 15% في معدل استلام المنتجات النهائية / انخفاض الإنتاج | تعطل مكنسة «Cyclone»: أي تسرب هواء طفيف (يصل إلى 5%) في الجزء السفلي من المجمع الحلزوني يؤدي إلى إتلاف الفراغ الداخلي (وغالبًا ما يُشخص خطأً على أنه عطل في المروحة). | بروتوكول عدم التسرب: قم بإجراء اختبار تسرب شامل على جميع الوصلات ذات الحواف وصمامات التفريغ خلال فترة التوقف عن العمل. قم بسد كل تسرب صغير باستخدام هلام السيليكا الصناعي. |
| اهتزاز رأسي شديد / إجهاد موضعي في حلقة الطحن | الضغط الزائد في الزنبرك: الشد المفرط الأعمى لمجموعة أسطوانات الطحن في محاولة خاطئة لزيادة دقة طحن المسحوق أو زيادة الإنتاج. | معايرة المعدات الأصلية (OEM): يجب ضبط شد الزنبرك بدقة على القيمة المحددة بالضبط من قبل الشركة المصنعة الأصلية. ملاحظة: في حالة معالجة المعادن اللينة (مثل الجبس أو التلك)، يجب تخفيض الشد بمقدار 2% إضافي عن القيمة الأساسية. |
| انزلاق أسطوانات الطحن / تراكم عجينة طينية سميكة على حلقة الطحن / فقدان القدرة على الطحن | مخالفة حد الرطوبة: تغذية الماكينة بمواد خام تزيد نسبة الرطوبة فيها عن 6%، مما يؤدي إلى التصاق المسحوق بالحلقة. | نظام التحكم في الرطوبة: قم بتجفيف المواد الخام جيدًا قبل إدخالها في خط الإنتاج، أو قم بتركيب نظام لإدخال الهواء الساخن مباشرةً على دائرة المروحة الرئيسية (يُنصح به بشدة في المناطق ذات الرطوبة العالية). |
ستكشف البيانات الفارق بين مطحنة عادية ومطحنة عالية الأداء. وقد أجرى مصنع لمعالجة الحجر الجيري، يبلغ إنتاجه اليومي 600 طن (TPD)، مؤخرًا إصلاحًا تقنيًّا شاملاً لدائرة مطاحن «رايموند» الخاصة به، بهدف خفض مؤشر استهلاك الطاقة إلى أدنى مستوى ممكن.
الوضع الأصلي: قبل التحول التقني، كان استهلاك المصنع للكهرباء يصل إلى 18 كيلوواط/ساعة لكل طن، وهو ما كان غير قابل للاستمرار على الإطلاق. وتتقلب درجة نعومة المنتج النهائي بشكل حاد بين 200 و250 ميش.
التدخل الهندسي: قمنا بسد جميع نقاط تسرب الهواء ذات الضغط السلبي في شبكة الأنابيب بأكملها، وأجبرنا بيانات محول التردد الخاص بجهاز التصنيف على التزامن مع خرج المروحة. وبعد ذلك، تمت إزالة نظام التغذية اليدوي الذي يعتمد على كسر الفك، واستبداله بميزان حزامي آلي مزود بمستشعر اهتزاز.
البيانات النهائية: استقرت درجة نعومة المنتج النهائي على الفور عند 320 ميش. وانخفض استهلاك الطاقة لكل طن بشكل دائم إلى 14.2 كيلوواط/ساعة/طن. وبفضل معايرة هذه المعلمات وحدها، وفرت المحطة أكثر من $40000 سنويًّا في فواتير الكهرباء وحدها.
يجب التحكم بدقة في حجم جزيئات المواد الخام بحيث لا يتجاوز 30 ملم. فتغذية الآلة بأحجار أكبر من الحجم المحدد يؤدي إلى حدوث صدمة ميكانيكية شديدة للغاية، مما يؤدي إلى تحطيم الشفرة مباشرةً وتقليل الطاقة الحركية التي كانت الأسطوانة الطاحنة تستخدمها أصلاً في عملية الطحن بشكل كبير.
يجب استخدام شحم مقاوم للحرارة العالية قائم على الليثيوم في كل نوبة إنتاج مدتها 8 ساعات. فعدم وجود الزيت يؤدي إلى ارتفاع درجة حرارة المحمل بسرعة كبيرة، مما يؤدي في غضون ساعات قليلة إلى انغلاق عمود التعليق وتدميره تمامًا.
تنتج مطحنة ريموند على الفور مسحوقًا بمقاس يتراوح بين 80 و400 ميش عن طريق البثق الطرد المركزي وقوة القص. يعتمد الطاحن الكروي على كرات فولاذية ثقيلة تسقط بحرية لتكسير المواد. ويشغل مساحة كبيرة للغاية، لكنه قادر على تلبية الطلب على الطاقة الإنتاجية الضخمة، ويمكنه طحن المسحوق إلى حالة ناعمة جدًا تقل عن 500 ميش.
هناك ثلاثة أسباب فقط للاهتزاز الشديد: زيادة أو نقصان كمية التغذية، وتآكل حلقة الطحن مع وجود ثقوب عميقة فيها، وارتخاء مسامير التثبيت. قم بإيقاف الآلة على الفور وركز على التحقق مما إذا كان هناك تآكل غير متماثل على مسمار تعليق أسطوانة الطحن.
بالتأكيد لا. يجب أن تظل صلابة موهس للمادة المُعالجة أقل من 7. إذا استخدمتها لطحن الكوارتز أو الجرانيت أو رمل النهر، فستصبح جميع أسطوانات الطحن وحلقات الطحن الخاصة بك غير صالحة للاستخدام في غضون بضعة أيام.
كلما زاد تدفق الهواء، زادت قوة الرفع، مما سيجبر الجسيمات الأثقل والأكثر خشونة على الارتفاع، مما يؤدي إلى انخفاض حاد في درجة نعومة المنتج النهائي. وعندما ينخفض حجم الهواء، سيزداد الوقت الذي تقضيه المادة في منطقة الطحن، وبالتالي سيكون العدد النهائي للمسحوق أعلى بطبيعة الحال.
ستؤدي درجة الحرارة المرتفعة إلى تبخير الماء الموجود داخل الخام على الفور ليصبح بخار ماء، وسيؤدي تمدد بخار الماء هذا إلى دعم حالة الضغط السلبي الأصلية لنظام التفجير بشكل مباشر. ويجب تركيب محامل رئيسية مبردة بالماء لمنع حدوث انحراف ميكانيكي خطير في عمود الإدارة المركزي ناجم عن التمدد والانكماش الحراري.